
 Français
 English
 Italiano
 Türkçe
Panier
Le cintrage de la tôle est un processus très délicat, qui doit être exécuté avec une extrême précision afin que la pièce soit parfaitement conforme au dessin, mais aussi qu'elle soit exempte de défauts et de fragilité.
Un bon cintrage nécessite un équipement adéquat, c'est-à-dire des presses plieuses de haute qualité et des outils à utiliser à bon escient. Un bon cintreur doit tenir compte de certains facteurs, dont l'un des plus importants est le retour élastique.
Qu'est-ce que le retour élastique?
Lors du cintrage de la tôle, lorsque la force nécessaire au cintrage cesse d'être exercée, la tôle tente de reprendre partiellement sa forme initiale: c'est le phénomène de retour élastique.
Le retour élastique est dû à la quantité d'élasticité inhérente à chaque matériau, c'est-à-dire la tendance de ce dernier à résister à la déformation en reprenant sa forme initiale.
Le retour élastique lors du cintrage de la tôle.
Dans le domaine de la déformation de la tôle, le retour élastique est un facteur omniprésent et se produit avec une augmentation dimensionnelle de l'angle et du rayon de cintrage par rapport à ce que l'on obtient en maintenant la force appliquée.
De quoi dépend le retour élastique?
Son ampleur varie en fonction de plusieurs facteurs, tels que:
● le type de matériau/alliage utilisé;
● l'épaisseur de la tôle;
● l'angle de cintrage;
● le rayon de cintrage;
● la méthode de cintrage utilisée.
D'une manière générale, on peut dire que plus le métal est ductile, plus le retour élastique est important, de même qu'une épaisseur plus importante ou un angle de cintrage plus étroit génèrent un retour élastique plus important. Lorsque la tôle est plus épaisse et que les angles de cintrage sont plus étroits, le retour élastique est plus important.
Pourquoi le retour élastique se produit-il?
La tôle cintrée possède des propriétés élastiques qui lui permettent de reprendre une forme aussi proche que possible de celle qu'elle avait avant l'application de la force nécessaire pour la cintrer.
Lorsqu'une tôle est cintrée, elle subit des contraintes internes qui provoquent une déformation élastique.
Lorsque la force appliquée par le poinçon est supprimée, ces contraintes sont relâchées, ce qui permet à la tôle de reprendre partiellement sa forme initiale.
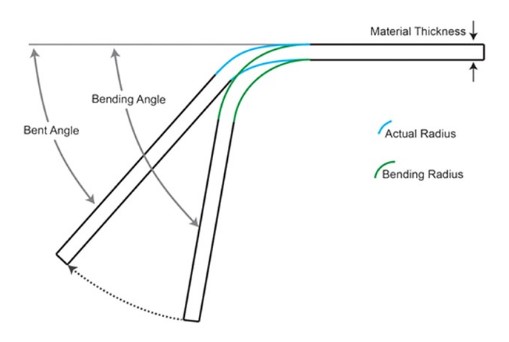
Retour élastique et précision d'usinage.
Le retour élastique peut se traduire par une forme finale de la tôle différente de celle requise. Le résultat? Un produit fini imprécis.
Cela ne doit absolument pas se produire, car dans de nombreux cas, le produit est une pièce mécanique ou structurelle qui doit s'intégrer parfaitement dans des engrenages ou des composants d'appareils électroménagers ou de machines. Une pièce créée pour l'industrie aéronautique ou aérospatiale, par exemple, doit correspondre strictement au projet, faute de quoi le fonctionnement de l’ensemble du système sera compromis.
La précision, comme on dit, est cruciale.
C'est pourquoi il est important de tenir compte du retour élastique lors de l’usinage. C'est la seule façon d'obtenir des résultats de cintrage précis et exacts de la presse plieuse.
Comment compenser le retour élastique?
Pour tenir compte du retour élastique et le corriger, un bon cintreur doit régler correctement l'angle de cintrage et la force appliquée lors du «cintrage en l'air». Cette opération peut s’effectuer manuellement ou avec des presses plieuses plus avancées qui peuvent calculer automatiquement la correction nécessaire en fonction du type de tôle à cintrer.
Deux autres techniques peuvent être utilisées pour minimiser le retour élastique:
- le «pliage en fond de matrice» ou «bottoming», qui applique une force plus importante sur la tôle des deux côtés, en travaillant directement sur les côtés de la cavité de la matrice;
- le «pliage en V», qui crée un pli précis et permanent dans la tôle, est très similaire au processus d'emboutissage; dans ce type de processus, le poinçon et la matrice doivent avoir la même dimension angulaire et l'épaisseur du matériau ne peut pas être très élevée.
Le poinçon «emboutit» la tôle à l'intérieur de la matrice, ce qui réduit considérablement le retour élastique du matériau. Ces deux procédés requièrent beaucoup plus de force que le «pliage en l'air» et entraînent une usure plus importante des outils de pliage.
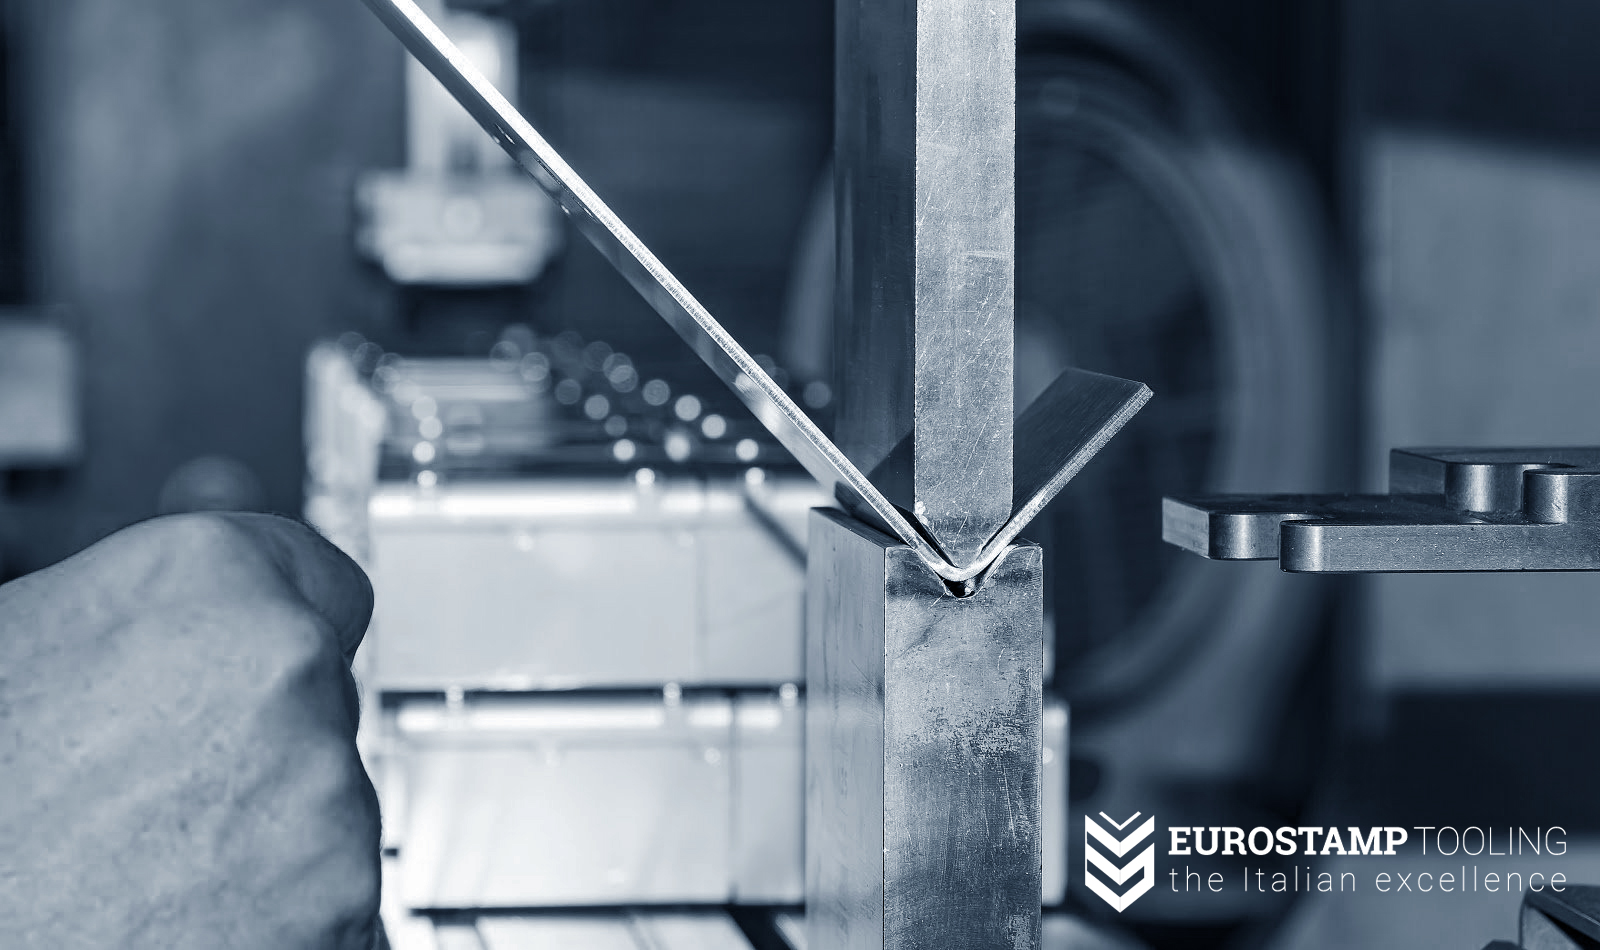
Un facteur clé: l'expérience du cintreur.
Le cintrage de la tôle est un véritable art, basé sur l'expérience et les essais sur le terrain.
Le cintreur sait qu'il est possible de réduire le retour élastique, mais pas de l'éliminer complètement. Par conséquent, lors du pliage de la tôle, les ajustements nécessaires doivent toujours être pris en compte afin d'obtenir un pliage précis et un produit final correct qui respecte les tolérances structurelles spécifiques exigées par les clients.
Avez-vous des exigences particulières en matière de pliage?
Depuis 1970, Eurostamp Tooling fabrique et commercialise des outils de pliage et des équipements pour presses plieuses de la plus haute qualité.
Contactez Eurostamp.