
 Italiano
 English
 Français
 Türkçe
Preventivo
Nell’articolo precedente abbiamo visto come la forma di un utensile per la pressa piegatrice sia importante nella determinazione della sua resistenza, ma anche della sua portata massima, misurata in tonnellate per metro (Ton/m).
In questo articolo abbiamo evidenziato come un utensile, per essere considerato resistente, debba:
- resistere allo schiacciamento, ovvero essere in grado di sopportare gli elevati carichi necessari al processo di piegatura
- resistere alla fatica, ovvero sopportare la ripetizione ciclica dei processi di piegatura
- presentare durezza delle superfici, ovvero poter resistere all’abrasione causata dallo scorrimento della lamiera.
Forma e resistenza.
La forma condiziona il modo in cui la pressione applicata sulla parte superiore dell’utensile, viene scaricata sulla lamiera attraverso la punta.
In questo senso abbiamo diviso i punzoni in due macrocategorie:
- a forma dritta, in cui la pressione viene scaricata in senso verticale, parallelamente all’asse del punzone
- a collo di cigno, in cui la pressione deve “assecondare” la forma dell’utensile, compiendo delle deviazioni, prima di scaricarsi sulla lamiera.
In base a questa distribuzione della pressione, un utensile a forma dritta avrà un grado di resistenza maggiore rispetto a quello a collo di cigno.
Forma e profilo da produrre.
Oltre al fattore resistenza, la forma del punzone varia a seconda dei profili di piega da produrre. La scelta sarà guidata quindi, anche dalle finalità e dei risultati che l’utensile deve portare. Ad esempio, per realizzare i profili a “U”, l’utensile più adatto è quello a collo di cigno. Approfondiremo questa particolare lavorazione nel prossimo articolo.
L’evoluzione delle forme.
Nel corso del tempo, e in base alle applicazioni più comuni, sono state disegnate numerose forme di utensili, soprattutto a partire dalla forma dritta.
La strategia maggiormente adottata è stata quella di rimuovere alcune porzioni di materiale dal corpo del punzone, con l’obiettivo di aumentarne la funzionalità. In pratica l’obiettivo ricercato è quello di produrre il maggior numero di profili di piega utilizzando lo stesso utensile.
Tuttavia, occorre considerare, che più si rimuove materiale, più si ha una riduzione della resistenza. Certamente ogni forma è il risultato di un compromesso tra flessibilità di impiego e resistenza massima, ma dobbiamo sempre considerare gli spessori “tipicamente utilizzati” per produrre alcuni profili di piega. Va da sé, infatti, che all’aumentare dello spessore da piegare, è meno probabile vi sia la necessità di produrre profili complessi e con pieghe ravvicinate fra loro. L’esigenza di quest’ultimo tipo di lavorazioni è esattamente il motivo principale per il quale si decide di asportare porzioni del corpo di un punzone dritto. Ciò evita infatti le collisioni fra lamiera e corpo dell’utensile.
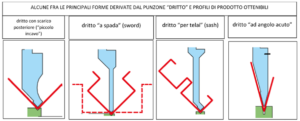
Nell’illustrazione possiamo vedere alcune tra le principali forme derivate dal punzone dritto e i relativi profili di prodotto ottenibili.
Nel prossimo articolo, come anticipato, continueremo la nostra analisi soffermandoci sulle forme richieste per la realizzazione dei profili a U.
Eurostamp, una storia di successi, dal 1970.
In 50 anni di attività abbiamo affrontato sfide e ottenuto riconoscimenti importanti, arrivando a servire oltre 3700 clienti nel mondo. Vuoi lavorare anche tu con i nostri utensili per presse piegatrici di alta qualità?