
 Italiano
 English
 Français
 Türkçe
Preventivo
Nell’articolo precedente abbiamo introdotto il concetto di raggio di punta.
Ne abbiamo visto il rapporto con le modalità di piegatura utilizzate in precedenza, ovvero quella “coniata” e quella a fondo matrice (bottoming).
Vediamo ora la relazione tra raggio di punta e la modalità di piegatura più utilizzata attualmente: quella cosiddetta “in aria”.

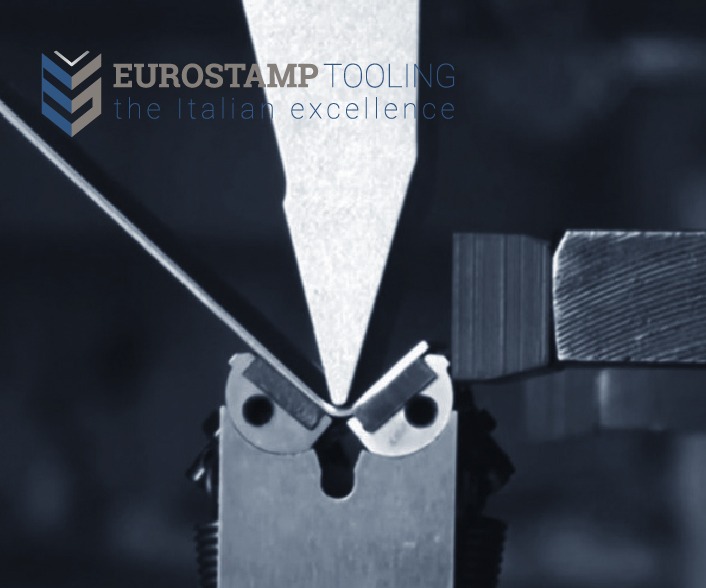
Modalità di piegatura in aria.
In seguito all’introduzione delle piegatrici a controllo numerico si è raggiunto un efficace controllo della corsa (asse Y) per cui non è più stato necessario applicare le modalità di piegatura precedenti. Come recuperare allora il ritorno elastico? Si può, utilizzando punzone e matrice con angoli inferiori ai 90° e variando l’angolo di piega in base alla profondità di penetrazione del punzone all’interno della matrice.
Perché si chiama piegatura “in aria”?
Questo tipo di piegatura, oggi largamente adottato su tutte le macchine, prende il nome di piegatura “in aria” perché “esiste sempre aria” fra il fondo della matrice e il lato inferiore della lamiera. Quest’ultima infatti ha unicamente tre punti di contatto con gli utensili:
- la punta del punzone
- le due spalle della matrice
Nella piegatura in aria, fatta eccezione per la fabbricazione di profili con raggi ampi, non esiste più una corrispondenza fra il raggio del punzone ed il raggio interno di piegatura perché la sua dimensione è una funzione dell’ampiezza matrice.
A parità di tutte le altre condizioni, infatti, una matrice più larga determinerà sempre una piega a 90° ma con un raggio interno maggiore di quello ottenibile con una V più stretta.
Il rapporto di proporzionalità varia in conseguenza di numerosi fattori, il più importante dei quali è legato al tipo di materiale. In particolare la variazione fa riferimento al valore:
- del suo carico di rottura
- di snervamento
- del valore di allungamento percentuale
Approssimativamente, utilizzando una larghezza di V appropriata allo spessore (utilizzando un moltiplicatore di 6, 8 o 12 volte), il raggio risultante sarà compreso fra:
- 15% – 17% della larghezza matrice, nel caso in cui si stia lavorando con un acciaio “dolce”
- 20% – 22% della larghezza matrice, nel caso in cui si stia lavorando con un acciaio Inox
Il raggio di punta del punzone, quindi, non ha alcuna influenza sulla dimensione del raggio interno della piega prodotta con una specifica apertura di V, purché la dimensione del raggio punzone sia inferiore o uguale al quella del raggio prodotto.
Ad esempio una V da 8mm (adatta a piegare uno spessore di 1mm) produrrà una piega con raggio interno di circa 1,3mm sia che si utilizzi un punzone con raggio 0,25mm, che con raggio 0,8mm, che con raggio 1mm.
Vuoi il parere di un esperto per la scelta dei migliori utensili per le tue esigenze di piega?
Eurostamp risponde tempestivamente a ogni richiesta e fornisce supporto formativo nel processo di piegatura. Dal 1970 Eurostamp Tooling progetta e produce i migliori utensili per presse piegatrici, punzoni industriali e matrici industriali, standard tools o special tools.
Scopri il Magazzino Virtuale di Eurostamp.