
 Italiano
 English
 Français
 Türkçe
Preventivo
Nei precedenti articoli abbiamo visto come la forma di un utensile sia funzionale alla tipologia di lavorazione da effettuare, ovvero al profilo che è necessario produrre. Così, prima di iniziare a definire quali utensili dovranno essere utilizzati è utile identificare il tipo di forma che il cliente vuole ottenere.
In questo articolo ci concentreremo sui punzoni necessari alla realizzazione dei profili a “U”.
Solitamente i punzoni a collo di cigno a grande incavo sono la soluzione ottimale per produrre profili ad “U” sulla piegatrice. La larghezza minima della “U” dipende dalla larghezza del lato trasversale, mentre l’altezza massima della “U” da produrre dipende da quanto è profondo l’incavo e dall’altezza del punzone.
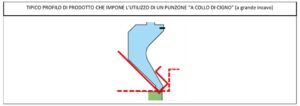
Tuttavia, non è detto che ogni profilo ad “U” richieda l’adozione di un punzone di questo tipo: in numerosi casi, infatti, potrebbe essere sufficiente un punzone dritto scaricato.
Quale forma scegliere dunque?
Forma dell’utensile in base al profilo a “U” da produrre.
Per aiutarci nella scelta della forma del punzone, iniziamo col dire che i profili a “U” possono essere suddivisi in 3 gruppi:
- a sezione quadrata
- a sezione rettangolo orizzontale
- a sezione rettangolo verticale
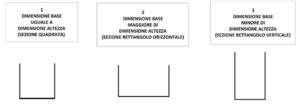
Vediamoli nelle loro specifiche.
1. Profili a “U” con sezione quadrata.
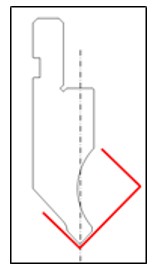
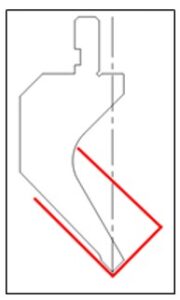
I profili ad “U” con sezione quadrata hanno l’estremità della piega di ritorno che tocca l’asse del punzone. Questo perché trattandosi di un profilo quadrato, l’asse coincide con la diagonale.
Sarà quindi necessario utilizzare un punzone che abbia l’asse “scoperto”, ovvero esterno rispetto alla sagoma dell’utensile, nel punto in cui “termina” il terzo lato. Questo tipo di profilo ad “U” non richiede necessariamente l’adozione di un punzone a collo di cigno: è sufficiente che l’asse sia scoperto nel punto di potenziale collisione.
Ad esempio possono essere utilizzati particolari modelli di punzoni dritti con scarichi posteriori più o meno ampi per aumentare la flessibilità quando vengono prodotte le pieghe di ritorno. Questa tipologia rientra nella gamma degli utensili standard.
Esistono poi modelli con gran parte dell’asse “scoperto”. In tal caso è bene ricordare che all’aumento dimensionale dello scarico corrisponde una diminuzione della portata.
2. Profili a “U” con sezione a rettangolo orizzontale.
Nel caso di profili ad “U” con sezione a rettangolo orizzontale non ci sarà mai contatto fra estremità della piega di ritorno ed asse del punzone, poiché la base del rettangolo è maggiore rispetto all’altezza.
In questo caso sarà sufficiente verificare che il lato posteriore del punzone non arrivi a collidere con il punto in cui termina il terzo lato.
3. Profili a “U” con sezione rettangolo verticale.
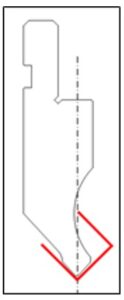
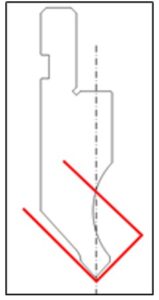
Nel caso di profili ad “U” con sezione a rettangolo verticale, l’estremità della piega di ritorno oltrepasserà sempre l’asse del punzone. Ecco una lavorazione che ci impone l’adozione di un punzone a collo di cigno: questa forma concava eviterà la collisione del terzo lato contro il corpo del punzone.
La profondità dell’incavo determina il limite all’altezza della “U” eseguibile, ma occorre considerare che, all’aumentare della profondità, diminuisce la portata. Ciò significa che l’utensile avrà una capacità di resistenza inferiore.
Infatti il braccio di leva si allunga rispetto al fulcro, il punto in cui devia il lato obliquo, e, conseguentemente, aumenta l’entità della forza di compressione che tende a deformare l’utensile. Questo è il motivo per cui i punzoni utilizzabili per produrre “U” con base molto ridotta ed elevata sono caratterizzati da tonnellaggi relativamente bassi.
La larghezza della punta, invece, determina la minima dimensione di base della “U” eseguibile. Ovvero la base del rettangolo non può essere inferiore alla larghezza della punta del punzone.
Anche in questo caso, occorre considerare che quanto più una punta è sottile, tanto più bassa sarà la portata.
Nel prossimo articolo vedremo la relazione tra l’altezza del punzone e le dimensioni del prodotto.
In ogni caso, punta sulla qualità.
Qualunque sia il prodotto finale che devi ottenere, scegli sempre utensili che soddisfino i due grandi obiettivi della lavorazione: ottenere un prodotto finito di qualità nel minor tempo possibile.
Eurostamp produce press brake tools di eccellenza. Da 50 anni è al fianco dei clienti rispondendo in modo veloce ed efficiente a ogni richiesta e necessità, standard o personalizzata.
Visita il Magazzino Virtuale di Eurostamp.