
 Italiano
 English
 Français
 Türkçe
Preventivo
Nella vasta gamma di utensili per le presse piegatrici si possono trovare numerosi punzoni con profili e dimensioni simili, ma che si distinguono per un aspetto: le dimensioni del raggio di punta.
Di cosa si tratta? Per spiegarlo dobbiamo introdurre 3 concetti:
- raggio di piega
- ritorno elastico
- modalità di piegatura
1 - Raggio di piega.
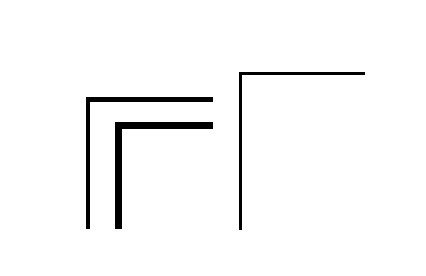
Il sistema più intuitivo per rappresentare un profilo piegato è quello di utilizzare linee dritte e pieghe senza alcun raggio di raccordo.
Nella realtà la lamiera ha uno spessore che, rappresentato graficamente, rende evidente l’impossibilità di ottenere pieghe senza raggi o con raggi estremamente ridotti rispetto allo spessore.
Normalmente come unità di riferimento si utilizza la dimensione del raggio interno di piega, che deve essere considerata in relazione allo spessore.
Teoricamente la dimensione ottimale del raggio interno di piegatura è pari allo spessore della lamiera. È possibile produrre pieghe anche con raggi più piccoli? Sì, ma al diminuire delle dimensioni aumenta la probabilità di:
- ridurre la precisione angolare
- recare danno agli utensili o alla struttura della piegatrice
- compromettere le condizioni di sicurezza
2 - Ritorno elastico.
Il ritorno elastico è la quantità di elasticità propria di ciascun materiale, ovvero la tendenza di quest’ultimo a resistere alle deformazioni ritornando alla forma originale.
Si tratta di un fattore sempre presente nel campo della deformazione lamiera e si manifesta con un incremento dimensionale dell’angolo e del raggio di piega rispetto a quanto si ottiene mantenendo la forza deformante.

3 - Modalità di piegatura.
In passato, le prime presse piegatrici erano ad azionamento meccanico e i sistemi di controllo della corsa erano inesistenti o molto rudimentali e poco accurati.
La difficoltà di controllare la posizione della punta punzone rispetto al fondo della matrice obbligava ad utilizzare la macchina come una vera e propria pressa.
In pratica la lamiera veniva deformata applicando tutta le pressione disponibile ad un utensile superiore, che terminava la sua corsa copiando la sagoma presente nell’utensile inferiore.
L’angolo risultante, dunque, era determinato dagli angoli degli utensili che conferivano la propria sagoma alla lamiera.
Modalità di piegatura: piegatura coniata.
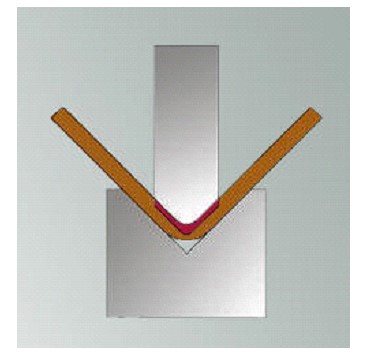
Per la piegatura coniata il punzone e la matrice devono avere il medesimo angolo che si desidera ottenere (solitamente 90°).
In questo caso occorre applicare una pressione estremamente elevata. Così facendo si forza la penetrazione della punta punzone all’interno della lamiera fino al raggiungimento dell’asse neutro, riducendo lo spessore sulla linea di piega e annullando il ritorno elastico.
Con la piegatura coniata si “stampa” l’intera punta del punzone sulla lamiera e si ottiene una piega a 90° con il raggio interno coincidente con il raggio di punta del punzone: per questa ragione, e per agevolare la penetrazione, viene raccomandato di utilizzare punzoni con raggio 0,25mm e una matrice con apertura 6 volte lo spessore.
Limiti della piegatura coniata.
Il limite di questa modalità di piegatura è costituito dalla necessità di applicare tonnellaggi elevati, che tendono a distruggere l’integrità del materiale e limita l’utilizzo a spessori modesti (generalmente non oltre 1-1,2mm). Poiché tali limiti hanno superato i vantaggi, questa modalità di piegatura viene utilizzata in pochi specifici casi.
Modalità di piegatura a fondo matrice.
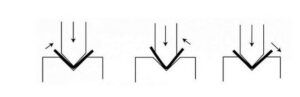
La piegatura “a fondo matrice (bottoming)” è nata come parziale rimedio alle difficoltà della piega coniata perché permette di:
- di ridurre parzialmente il tonnellaggio richiesto
- di “compensare” il ritorno elastico eseguendo una piega con un angolo più acuto rispetto a quello da ottenere.
Anche in questo caso si utilizza una matrice a 90°, ma con un punzone il cui angolo deve essere inferiore (teoricamente di una quantità di gradi pari all’effetto del ritorno elastico). Viene utilizzata tutta la corsa della piegatrice e quindi la punta del punzone deve sempre arrivare in fondo alla matrice.
Il recupero del ritorno elastico avviene grazie alla differenza fra gli angoli dei due utensili (matrice e punzone), combinata con la pressione esercitata dal raggio di punta contro la lamiera già in contatto col fondo della matrice.
Quest’ultima “forza” la lamiera a “chiudere” la piega fino ad arrivare in contatto con i lati della punta punzone e, successivamente, a tornare contro i lati della matrice. Al termine dell’operazione si otteneva un angolo corretto. In questo caso, invece di “stampare” tutta la punta punzone sulla lamiera, vi si “stampa” solamente il raggio di punta.
Nel prossimo articolo proseguiremo il discorso, approfondendo il rapporto tra il raggio di punta e la modalità di piegatura “in aria”.
Scopri gli approfondimenti di Eurostamp, dal 1970 esperti nella progettazione e produzione dei migliori utensili per macchine piegatrici, punzoni industriali e matrici industriali.